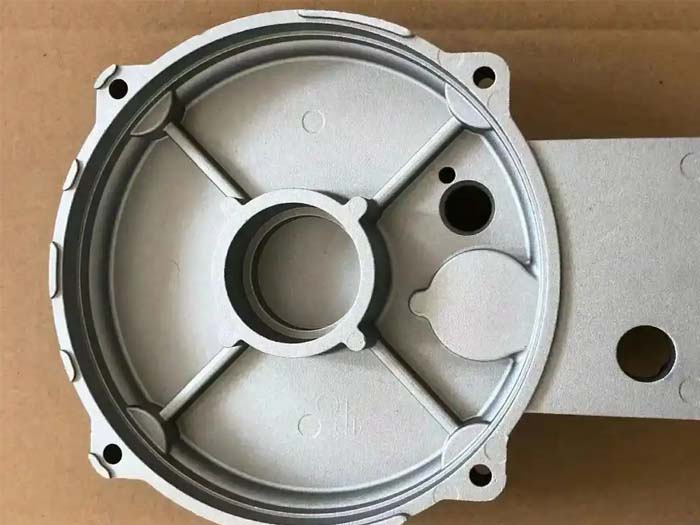
工業(yè)鋁鑄件選用高純鋁合金原料,鑄件密度均勻、氣孔砂眼少,輕量化同時(shí)具備優(yōu)良導(dǎo)熱、防銹特性。可按需定制各類泵體、機(jī)械殼體、傳動(dòng)配件,表面支持拋光、陽(yáng)極氧化、噴涂處理,耐酸堿不易氧化。承壓性能穩(wěn)定,批量供貨周期短,品質(zhì)穩(wěn)定可靠。
工業(yè)鋁鑄件型腔結(jié)構(gòu)復(fù)雜、薄壁深孔、砂芯細(xì)小是清砂難的主要原因,鋁材質(zhì)質(zhì)地偏軟,易磕碰劃傷,不能采用高強(qiáng)度沖擊清理,需從制砂工藝、鑄造工序、清理設(shè)備三方面綜合治理。
前期優(yōu)化型砂配比是治本手段。選用潰散性好的樹脂砂,適當(dāng)增加潰散劑添加比例,降低砂芯固化強(qiáng)度,鑄件冷卻后砂體自動(dòng)松散;控制澆注溫度,鋁液溫度過高會(huì)讓砂芯燒結(jié)粘殼,形成堅(jiān)硬粘砂層,適度控溫可減少燒結(jié)砂。針對(duì)深孔、內(nèi)腔砂芯,預(yù)埋潰散蠟條,高溫熔化后留出縫隙,方便碎砂脫落。
優(yōu)化落砂工序,鑄件出模后趁余溫進(jìn)行振動(dòng)落砂,高溫下砂層粘結(jié)力大幅下降,振動(dòng)破碎表層型砂,避免冷卻后砂層硬化牢牢附著。小件薄壁件禁止長(zhǎng)時(shí)間高溫堆放,防止粘砂燒結(jié)加重,增加后期清理難度。
配套專用清理設(shè)備分級(jí)處理。大批量工件使用低壓水噴砂,搭配細(xì)白剛玉磨料,沖擊力柔和,既能剝離粘砂又不會(huì)劃傷鑄件表面;深孔死角采用高壓水射流清砂,高壓水流沖入狹小內(nèi)腔沖碎殘砂。復(fù)雜砂芯可選用電液壓清砂設(shè)備,利用脈沖震碎內(nèi)部砂團(tuán),大幅減少人工鑿砂工作量。
人工輔助清理做好防護(hù),使用軟質(zhì)銅制鑿子,避免鋼工具劃傷鋁件基體;清理完成后增加酸洗鈍化工序,溶解表面細(xì)小砂粒與氧化層。
規(guī)范質(zhì)檢流程,鑄件成型后提前排查粘砂嚴(yán)重區(qū)域,優(yōu)化模具拔模斜度、增設(shè)清砂工藝孔,從模具端減少殘砂堆積,多重方案結(jié)合,解決
工業(yè)鋁鑄件清砂費(fèi)力、清理不干凈的難題。