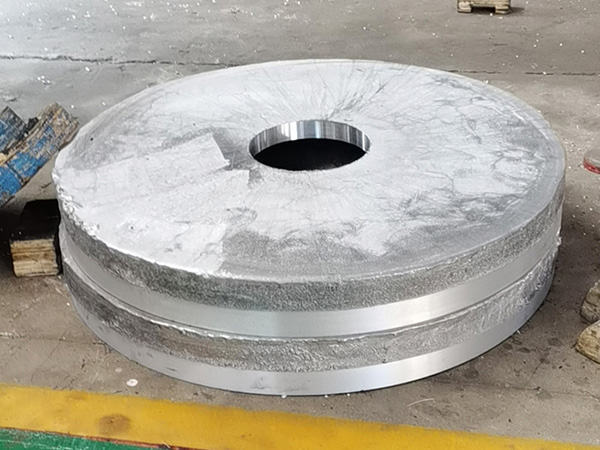
鋁砂鑄件采用砂型鑄造工藝成型,選用鋁合金原料,工藝成熟穩(wěn)定。產(chǎn)品可打造復(fù)雜異形結(jié)構(gòu),適配各類非標(biāo)零部件,內(nèi)部組織密實,力學(xué)性能可靠。鋁材本身自重輕、導(dǎo)熱性能佳,兼具防銹能力。毛坯加工性能良好,可進行切削、攻絲及噴漆、噴粉等表面處理。性價比突出,大小件均可批量生產(chǎn),廣泛應(yīng)用于機械、泵閥、機電、五金等行業(yè)。
鋁砂鑄件內(nèi)部疏松是砂鑄工藝常見缺陷,多因凝固收縮、排氣不良、澆注工藝不當(dāng)導(dǎo)致,會降低構(gòu)件強度與密封性,可從原料、造型、熔煉、澆注、冷卻五大環(huán)節(jié)全面防控。
把控原料與熔煉環(huán)節(jié)。選用純度達(dá)標(biāo)、無過多雜質(zhì)的鋁合金料,避免回爐料比例過高,雜質(zhì)易加劇組織疏松。熔煉時嚴(yán)格控制溫度,鋁液溫度不宜過高,高溫會增大收縮量、吸入氣體;同時做好除氣、除渣處理,去除鋁液中的氫氣與浮渣,氣體殘留是形成疏松的核心誘因之一。
優(yōu)化砂型與模具結(jié)構(gòu)。合理設(shè)置澆口、冒口與冷鐵,遵循順序凝固原則,讓鑄件從遠(yuǎn)端向澆冒口逐步凝固,利用冒口補充液態(tài)金屬,抵消凝固收縮產(chǎn)生的空隙。壁厚差異大的部位增設(shè)補縮結(jié)構(gòu),厚大區(qū)域搭配冷鐵加快冷卻,避免局部積聚熱量、遲遲無法凝固。砂型確保 透氣性良好,及時排出型腔氣體,防止憋氣形成孔洞。
規(guī)范澆注操作。保持平穩(wěn)勻速澆注,不可斷流、飛濺,避免卷入空氣。控制澆注速度與流向,減少鋁液沖擊砂型產(chǎn)生夾氣。根據(jù)鑄件大小、壁厚匹配澆注溫度,薄壁件適當(dāng)提溫,厚壁件適度降溫。
把控冷卻與后處理。鑄件凝固階段不得提前開箱、強行取件,確保充分自然冷卻。針對易出現(xiàn)疏松的大件、異形件,可適當(dāng)延長模內(nèi)保溫時間。日常生產(chǎn)中定期檢修砂型,避免砂型松動、變形,從全流程減少
鋁砂鑄件內(nèi)部疏松問題。